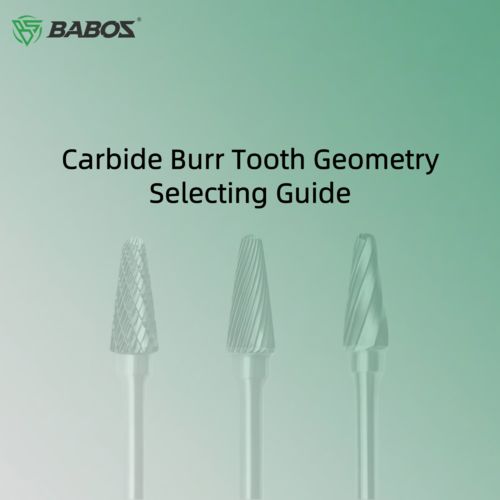
টাংস্টেন কার্বাইড রোটারি বার নির্বাচন করার সময়, বেশিরভাগ ক্রেতারা কার্বাইড গ্রেড, কঠোরতা, বা শ্যাঙ্ক আকারের উপর মনোযোগ দেন—কিন্তু প্রায়শই সবচেয়ে গুরুত্বপূর্ণ পারফরম্যান্স ফ্যাক্টরগুলির মধ্যে একটিকে উপেক্ষা করেন: দাঁতের জ্যামিতি।
দাঁতের নকশা (ফ্লুট বা কাটিং প্যাটার্নও বলা হয়) সরাসরি কাটিং স্পিড, চিপ অপসারণের দক্ষতা, সারফেস ফিনিশ, তাপ উৎপাদন এবং টুলের জীবনকাল নির্ধারণ করে।
আপনি যদি একজন টুল ডিস্ট্রিবিউটর, ইন্ডাস্ট্রিয়াল ক্রেতা, বা ফ্যাক্টরি পারচেজিং ম্যানেজার হন, তাহলে দাঁতের জ্যামিতি বোঝা আপনাকে প্রতিটি অ্যাপ্লিকেশনের জন্য সঠিক কার্বাইড বার বেছে নিতে সাহায্য করবে—এবং অপ্রয়োজনীয় টুলিং খরচ এড়াতে পারবে।
কার্বাইড রোটারি বারগুলিতে দাঁতের জ্যামিতি কী?
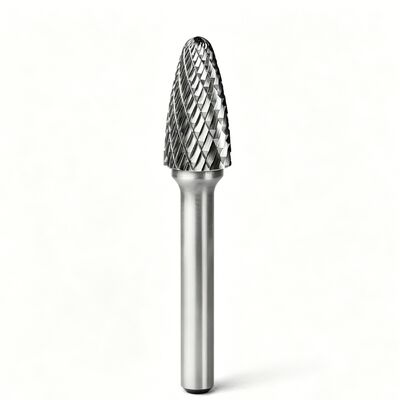
দাঁতের জ্যামিতি বলতে কার্বাইড বারের মাথায় কাটিং প্রান্তগুলির আকৃতি, আকার এবং বিন্যাসকে বোঝায়। এই কাটিং দাঁতগুলি উচ্চ-গতির রোটারি গ্রাইন্ডিংয়ের মাধ্যমে উপাদান অপসারণ করে, এবং দাঁতের গঠন নিয়ন্ত্রণ করে:
- উপাদান কতটা আগ্রাসীভাবে সরানো হয়
- বারটি কতটা মসৃণভাবে কাটে
- চিপগুলি কীভাবে ডিসচার্জ হয়
- বারটি কতক্ষণ টিকে থাকে
একটি সু-নকশা করা দাঁতের প্যাটার্ন কাটিং দক্ষতা ৩০-৫০% উন্নত করে এবং টুলের ক্ষয় উল্লেখযোগ্যভাবে হ্রাস করে।
কার্বাইড বারগুলির সাধারণ দাঁতের প্রকার
দাঁতের প্রকার
চেহারা
ইস্পাত, ঢালাই লোহা
বৈশিষ্ট্য
একক কাট (SC)
এক দিকে সর্পিল দাঁত
এসএস, অ্যালয় স্টিল
দ্রুত উপাদান অপসারণ
ডাবল কাট (DC)
ক্রস-কাট দাঁত
স্টেইনলেস স্টিল, শক্ত ইস্পাতমসৃণ ফিনিশ, স্থিতিশীল কাটিং
অ্যালুমিনিয়াম কাট (AL)
বড় একক ফ্লুট
অ্যালুমিনিয়াম, পিতল, প্লাস্টিক
অ্যান্টি-ক্লগিং
একক কাট বনাম ডাবল কাট বনাম অ্যালুমিনিয়াম কাট – পারফরম্যান্স তুলনা
পারফরম্যান্স ফ্যাক্টর
একক কাট
আগ্রাসী কাটিং
তাপের অধীনে স্থিতিশীলতা
পরিষ্কার কাটিং
★★★★
★★★
সেরা
কম্পন স্থিতিশীলতা
★★
★★★★
★★★
সেরা
★
★★★★
★★★
কম্পন স্থিতিশীলতা
★★
★★★★
★★★
সেরা
ইস্পাত, ঢালাই লোহা
এসএস, অ্যালয় স্টিল
অ্যালুমিনিয়াম, তামা
*
আপনি যদি মেটাল ওয়ার্কশপ বা ডিস্ট্রিবিউটরদের কাছে বিক্রি করেন, তাহলে আপনার ক্যাটালগে সর্বদা ৩টি দাঁতের প্রকার অন্তর্ভুক্ত করুন—এগুলি বাজারের ৯০% চাহিদা পূরণ করে।দাঁতের জ্যামিতি কাটিং পারফরম্যান্সকে কীভাবে প্রভাবিত করে
১. চিপ অপসারণের দক্ষতা: বড় ফ্লুট ডিজাইনগুলি দ্রুত চিপ অপসারণ করে (অ্যালুমিনিয়ামের জন্য সেরা), যখন ক্রস-কাট দাঁতগুলি চিপের আকার হ্রাস করে (স্টেইনলেস স্টিলের জন্য সেরা)।
২. কাটিং স্পিড: আগ্রাসী ফ্লুট জ্যামিতি অপসারণের হার বাড়ায় তবে উচ্চ RPM এবং স্থিতিশীল টুলেরও প্রয়োজন হয়।
প্রস্তাবিত অপারেটিং স্পিড
বার হেড ডায়ামিটার (rpm/min)
৩মিমি (১/৮")
৬মিমি (১/৪")
১০মিমি (৩/৮")
১২মিমি (১/২")
১৬মিমি (৫/৮")
সর্বোচ্চ অপারেটিং স্পিড
৯০০০০
৬৫০০০
৪৫০০০
৩৫০০০
২৫০০০
২০০০
ব্যবহারযোগ্য পরিসীমা
৬০০০০-৮০০০০
৩০০০০-৪৫০০০
১০০০০-৫০০০০
৭০০০-৩০০০০
৬০০০-২০০০
প্রস্তাবিত শুরুর স্পিড
৮০০০০
৪৫০০০
২৫০০০
২০০০
১৫০০০
৩. তাপ উৎপাদন: ভুল দাঁতের প্রকার = অতিরিক্ত তাপ = টুলের ক্ষয় + ওয়ার্কপিসে পোড়া।
ব্যবহারযোগ্য পরিসীমা
৬০০০০-৮০০০০
২২৫০০-৬০০০০
১৫০০০-৪০০০০
১১০০০-৩০০০০
৯০০০-২০০০
প্রস্তাবিত শুরুর স্পিড
৮০০০০
৪৫০০০
৩০০০০
২৫০০০
২০০০
১৫০০০
ব্যবহারযোগ্য পরিসীমা
৬০০০০-৮০০০০
৩০০০০-৪৫০০০
৩০০০০-৪০০০০
২২৫০০-৩০০০০
১৮০০০-২০০০
প্রস্তাবিত শুরুর স্পিড
৮০০০০
৪০০০০
৩০০০০
২৫০০০
২০০০
১৫০০০
ব্যবহারযোগ্য পরিসীমা
৬০০০০-৮০০০০
৩০০০০-৪৫০০০
১৯০০০-৩০০০০
১৫০০০-২২৫০০
১২০০০-১৮০০০
প্রস্তাবিত শুরুর স্পিড
৮০০০০
৪০০০০
২৫০০০
২০০০
১৫০০০
৩. তাপ উৎপাদন: ভুল দাঁতের প্রকার = অতিরিক্ত তাপ = টুলের ক্ষয় + ওয়ার্কপিসে পোড়া।
৪. কম্পন ও স্থিতিশীলতা: ডাবল কাট বারগুলি কম্পন হ্রাস করে এবং নিয়ন্ত্রণ উন্নত করে—ম্যানুয়াল ডাই গ্রাইন্ডার অপারেশনের জন্য আদর্শ।
৫. টুলের জীবনকাল: অপ্টিমাইজড দাঁতের জ্যামিতি ঘর্ষণ এবং লোডিং হ্রাস করে—বারটির জীবনকাল ২৫-৪০% বাড়িয়ে দেয়।
বিভিন্ন উপাদানের জন্য সঠিক দাঁতের জ্যামিতি নির্বাচন
উপাদান
প্রস্তাবিত দাঁতের প্রকার
সুপারিশের কারণ
কার্বন ইস্পাত
একক কাট
আগ্রাসী কাটিং
স্টেইনলেস ইস্পাত
ডাবল কাট
তাপের অধীনে স্থিতিশীলতা
শক্ত ইস্পাত
ডাবল কাট
তাপের অধীনে স্থিতিশীলতা
অ্যালুমিনিয়াম
অ্যালুমিনিয়াম কাট
পরিষ্কার কাটিং
টাইটানিয়াম
ডাবল কাট
তাপের অধীনে স্থিতিশীলতা
পিতল/তামা
অ্যালুমিনিয়াম কাট
পরিষ্কার কাটিং
প্রায়শই জিজ্ঞাসিত প্রশ্ন – ক্রেতারাও জিজ্ঞাসা করেন
প্রশ্ন ১: কোন কার্বাইড বার দাঁতের প্রকার দীর্ঘস্থায়ী হয়?
ডাবল কাট বারগুলি সাধারণত গতি এবং টুলের জীবনের মধ্যে সেরা ভারসাম্য প্রদান করে।
প্রশ্ন ২: আমি কি বিশেষ দাঁতের জ্যামিতি অনুরোধ করতে পারি?
হ্যাঁ—ভলিউম অর্ডারের জন্য দাঁতের নকশার OEM কাস্টমাইজেশন উপলব্ধ।
প্রশ্ন ৩: স্টেইনলেস স্টিলের জন্য কোন দাঁতের প্রকার সেরা?
ডাবল কাট বার—হার্ডেনিং হ্রাস করে, মসৃণ নিয়ন্ত্রণ।
উপসংহার
দাঁতের জ্যামিতি সরাসরি কাটিং স্পিড, চিপ অপসারণ, সারফেস ফিনিশ, তাপ এবং টুলের জীবনকাল নিয়ন্ত্রণ করে। সঠিক দাঁতের নকশা নির্বাচন মানে উচ্চতর পারফরম্যান্স এবং কম টুলিং খরচ।
আমরা বিশ্বব্যাপী টুল ডিস্ট্রিবিউটর এবং শিল্প ব্যবহারকারীদের জন্য টাংস্টেন কার্বাইড রোটারি বার তৈরি করি।
. আমাদের নিম্নলিখিত প্রধান সুবিধা রয়েছে:- আল্ট্রা-ফাইন গ্রেইন কার্বাইড WC
- CNC ৫-
শিপইয়ার্ডগুলি কার্বাইড ঘূর্ণনশীল বারের জন্য সবচেয়ে চাহিদাপূর্ণ অপারেশনাল পরিবেশগুলির মধ্যে একটি। জাহাজ নির্মাণ এবং সামুদ্রিক নির্মাণের জন্য সরঞ্জাম সরবরাহ করার সময়, অফ-দ্য শেল্ফ স্ট্যান্ডার্ডগুলি খুব কমই যথেষ্ট।কারখানার আসল চাহিদার সাথে সামঞ্জস্য করার জন্য সুনির্দিষ্ট প্রকৌশল প্রয়োজন, যা দাঁতের জ্যামিতি থেকে শুরু করে অপ্টিমাইজড কাঁচামালের গ্রেড এবং শস্যের আকার পর্যন্ত.
শিপইয়ার্ড অপারেশনের অপারেশনাল বাস্তবতা বোঝা
জাহাজ নির্মাণের পৃষ্ঠতল প্রস্তুতি অবিচ্ছিন্ন, ভারী দায়িত্ব রুক্ষ grinding দ্বারা চিহ্নিত করা হয়। অপারেটররা প্রায়ই ঘন ইস্পাত প্লেট, ভারী ঢালাই seams, ঢালাই spatter, ঘন মিল স্কেল,এবং দীর্ঘস্থায়ী ভারী লোডের অধীনে উচ্চ টর্ক বায়ুসংক্রান্ত ডাই গ্রাইন্ডার ব্যবহার করে কঠিন মরিচা.
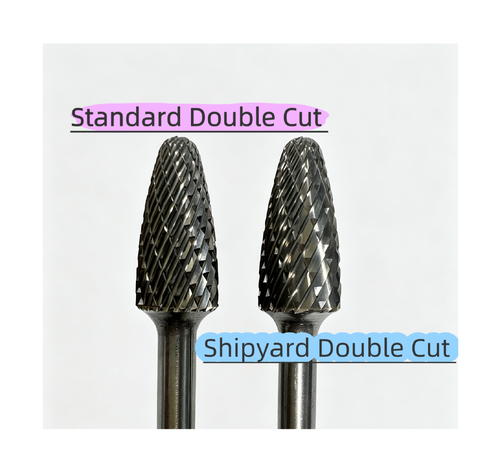
এই কাজের অবস্থার অধীনে স্ট্যান্ডার্ড ডাবল-কাট বোরগুলি ভারী-ডুয়িং শিপওয়ার্ড বোরগুলির সাথে কীভাবে তুলনা করে তা এখানেঃ
মূল পার্থক্যের বিশ্লেষণ
1. দাঁত জ্যামিতি এবং কাঠামোগত নকশা (কোর পার্থক্য)
স্ট্যান্ডার্ড ডাবল কাট (স্ট্যান্ডার্ড ২৪-দন্ত):
ডিজাইনের বৈশিষ্ট্যঃসংকীর্ণ ফ্লুট, উচ্চ দাঁত ঘনত্ব, এবং সূক্ষ্ম দাঁত পয়েন্ট।
লক্ষ্য প্রয়োগঃউপাদান অপসারণ এবং পৃষ্ঠের সমাপ্তির ভারসাম্য বজায় রাখার জন্য ডিজাইন করা সাধারণ উদ্দেশ্য যন্ত্রপাতি। ছাঁচনির্মাণ, ছোট ওয়ার্কপিস, হালকা deburring, এবং ছোট ঢালাই পরিষ্কারের জন্য আদর্শ।
সীমাবদ্ধতা:যখন ভারী সিলাইড মরীচি বা ঘন স্কেলগুলিতে চাপ দেওয়া হয়, তখন স্ট্যান্ডার্ড ফ্লুটগুলি সহজেই আটকে যায়, তাপ জমা হয়, এবং অকাল চূড়া ছিঁড়ে যায়। তাদের কেবল অবিচ্ছিন্ন ভারী লোডিংয়ের জন্য প্রয়োজনীয় স্থায়িত্বের অভাব রয়েছে।
শিপইয়ার্ড ভারী দায়িত্ব ডাবল কাট (শিপইয়ার্ড 20-দন্ত):
ডিজাইনের বৈশিষ্ট্যঃউল্লেখযোগ্যভাবে গভীর এবং বৃহত্তর চিপ ফ্লুট সঙ্গে বৃহত্তর দাঁত পিচ. মোট দাঁত সংখ্যা প্রায় 20 কমে যায়,কাস্টম র্যাক কোণ এবং শক্তিশালী দাঁত শিকড় উন্নত প্রভাব প্রতিরোধের জন্য বৈশিষ্ট্যযুক্ত.
লক্ষ্য প্রয়োগঃভারী দায়িত্ব স্টক অপসারণ বিশেষভাবে বিশাল ঢালাই seams, ভারী স্পট, এবং জাহাজ প্লেট উপর পুরু মিল স্কেল জন্য ডিজাইন করা।
প্রধান সুবিধা:দুর্দান্ত চিপ ক্লিয়ারেন্স উচ্চ অপারেটর চাপের অধীনেও লোডিং এবং জ্বলন প্রতিরোধ করে। শক্তিশালী কাটার মাথাগুলি প্রভাবের অধীনে চিপিং প্রতিরোধ করে,সর্বোচ্চ ধাতু অপসারণের হার (এমআরআর) এবং সরঞ্জামগুলির দীর্ঘায়ু প্রদান করে.
ট্রেড-অফঃএকটি রুক্ষ পৃষ্ঠ প্রোফাইল ছেড়ে দেয়, এটি সূক্ষ্ম সমাপ্তির পরিবর্তে প্রাথমিক উপাদান অপসারণের জন্য সবচেয়ে উপযুক্ত।
2কার্বাইড গ্রেড এবং ধাতুবিদ্যা
স্ট্যান্ডার্ড ডাবল কাট:প্রতিদিনের মেশিনিংয়ের জন্য উপযুক্ত স্ট্যান্ডার্ড ফাইন-গ্রান টংস্টেন কার্বাইড ব্যবহার করে। নিম্ন স্তরের বাজারের বিকল্পগুলি প্রায়শই রুক্ষ শস্য ব্যবহার করে যা তীব্র তাপের অধীনে দ্রুত অবনতি করে।
শিপইয়ার্ড স্পেশাল:আল্ট্রা-ফাইন-গ্রান টংস্টেন কার্বাইড দিয়ে তৈরি, উচ্চতর ট্রান্সভার্সাল রিপার্টার শক্তি (টিআরএস) এবং উচ্চ তাপমাত্রা কঠোরতা ("লাল কঠোরতা") প্রদান করে।কারণ অবিচ্ছিন্ন পিষন অত্যন্ত তাপ উৎপন্ন করে, শিপইয়ার্ড-গ্রেডের বার্সগুলি অ্যানিলিং ছাড়াই অনেক বেশি সময় ধরে প্রান্তের তীক্ষ্ণতা বজায় রাখে। উচ্চ-গ্রেডের সংস্করণগুলিও বর্ধিত পরিষেবা জীবনের জন্য বিশেষ পরিধান-প্রতিরোধী লেপগুলি বৈশিষ্ট্যযুক্ত।
3. প্রাথমিক অ্যাপ্লিকেশন পরিবেশ
স্ট্যান্ডার্ড ডাবল কাট:যন্ত্রপাতি কারখানা, সরঞ্জাম ও মুর তৈরি, হালকা ফাউন্ড্রি কাজ এবং স্টেইনলেস স্টিল বা ছোট স্টিলের উপাদানগুলির অর্ধ-সমাপ্তি।
শিপইয়ার্ড স্পেশাল:জাহাজ নির্মাণ, অফশোর ফ্যাব্রিকেশন, স্টিলের কাঠামোগত ফ্যাব্রিকেশন এবং ভারী যন্ত্রপাতি উৎপাদন যা ঘন প্লেট ওয়েড এবং মরিচা স্তরগুলির উপর দীর্ঘস্থায়ী রুক্ষ গ্রাইন্ডিংয়ের প্রয়োজন।
4. অপারেটর হ্যান্ডলিং & গ্রাইন্ডিং দক্ষতা
স্ট্যান্ডার্ড ডাবল কাট:এটি কম কাটিং প্রতিরোধের, ন্যূনতম কম্পন এবং একটি মসৃণ পৃষ্ঠ সমাপ্তি সরবরাহ করে। তবে, স্টক অপসারণের হার সীমিত, এবং সরঞ্জামটি ভারী ফিডের অধীনে স্থবির বা আটকে যেতে পারে।
শিপইয়ার্ড স্পেশাল:আক্রমণাত্মক কামড় এবং দ্রুত ধাতু অপসারণ দ্রুত পুরু welds পরিষ্কার করতে উপলব্ধ। অপারেটররা রুক্ষ কাজ উপর দ্রুত চক্র সময় অভিজ্ঞতা,যদিও কাজের স্পেসিফিকেশনের উপর নির্ভর করে মাধ্যমিক সমাপ্তির প্রয়োজন হতে পারে.
সুপারিশ
সঠিক ঘূর্ণন বোর জ্যামিতি নির্বাচন সরাসরি আপনার অপারেশন দক্ষতা এবং খরচ খরচ প্রভাবিত করে।আমাদের প্রযুক্তিগত দলের সাথে আপনার নির্দিষ্ট কর্মক্ষেত্রের শর্ত এবং লক্ষ্য উপকরণগুলি ভাগ করুন যাতে আমরা আপনার অ্যাপ্লিকেশনের জন্য সর্বোত্তম বুর কনফিগারেশন সুপারিশ করতে পারি.
কার্বাইড বাররের গুণমান ব্রেজিং প্রযুক্তি এবং ব্রেজিং উপাদান নির্বাচনের উপর সরাসরি নির্ভর করে।
কার্বাইড রোটারি বাররের ওয়েল্ডিং প্রযুক্তি তাদের গুণমানকে প্রভাবিত করে এমন মূল কারণগুলির মধ্যে একটি। ওয়েল্ডিং উপকরণ এবং ওয়েল্ডিং প্রক্রিয়ার পছন্দ সরাসরি কার্বাইড রোটারি বাররের গুণমান নির্ধারণ করে।
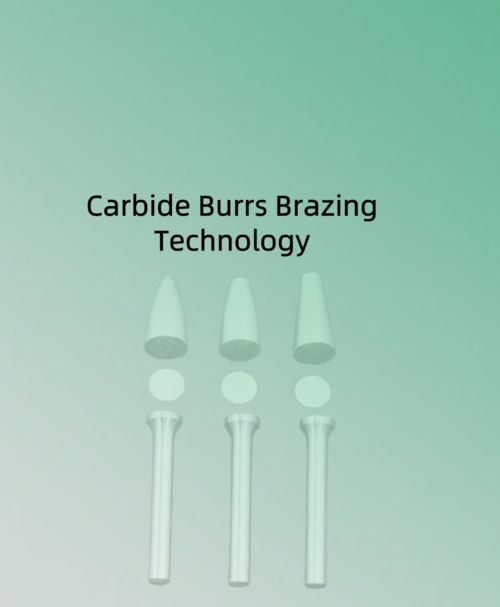
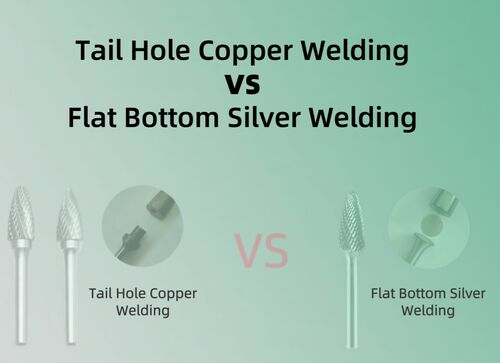
ওয়েল্ডিং উপকরণ নির্বাচন: কার্বাইড রোটারি বারর একটি কোর-স্যান্ডউইচ সিলভার ব্রেজিং উপাদান ব্যবহার করে, যার উভয় প্রান্তে রূপা এবং মাঝে একটি তামার সংকর কোর স্তর থাকে। এই উপাদানের জন্য ওয়েল্ডিং তাপমাত্রা প্রায় ৮০০°C, যা তামা ব্রেজিং উপাদানের জন্য প্রয়োজনীয় ১১০০°C ওয়েল্ডিং তাপমাত্রার তুলনায় অনেক কম। এটি কার্বাইডের বৈশিষ্ট্যের ক্ষতি উল্লেখযোগ্যভাবে সীমিত করে, ওয়েল্ডিং স্ট্রেস কমায়, কার্বাইডে মাইক্রোক্র্যাক প্রতিরোধ করে এবং উন্নত ওয়েল্ডিং শক্তি প্রদান করে।
ওয়েল্ডিং পদ্ধতি নির্বাচন: বর্তমানে বাজারে দুটি প্রধান ওয়েল্ডিং পদ্ধতি রয়েছে: ফ্ল্যাট-বটম সিলভার ব্রেজিং এবং টেইল-হোল কপার ব্রেজিং। ফ্ল্যাট-বটম সিলভার ব্রেজিংয়ের একটি সহজ কাঠামো, কম ওয়েল্ডিং স্ট্রেস এবং কম প্রয়োজনীয় ওয়েল্ডিং তাপমাত্রা রয়েছে, যা অ্যালয় এবং স্টিলের হ্যান্ডেলের কর্মক্ষমতা আরও ভালোভাবে সংরক্ষণ করে। অন্যদিকে, টেইল-হোল কপার ব্রেজিং কিছু কার্বাইড উপাদান সাশ্রয় করতে পারে এবং সস্তা, তবে উচ্চতর ওয়েল্ডিং তাপমাত্রা কার্বাইডের বৈশিষ্ট্যের ক্ষতি করতে পারে।
ওয়েল্ডিং সরঞ্জাম এবং প্রক্রিয়া: স্বয়ংক্রিয় ওয়েল্ডিং মেশিন ব্যবহার করা প্রক্রিয়ার একটি গুরুত্বপূর্ণ অংশ। স্বয়ংক্রিয় ওয়েল্ডিং প্রক্রিয়ায়, কার্বাইড টিপ এবং স্টিলের হ্যান্ডেল ম্যানুয়াল হস্তক্ষেপ ছাড়াই ব্রেজিংয়ের জন্য স্বয়ংক্রিয়ভাবে সারিবদ্ধ হতে পারে, যা ওয়েল্ডিংয়ের গুণমানের স্থিতিশীলতা এবং ওয়েল্ডিংয়ের পরে স্টিলের হ্যান্ডেল এবং কার্বাইড টিপের মধ্যে চমৎকার সমাক্ষতা নিশ্চিত করে।
কার্বাইড বাররের জন্য ফ্ল্যাট-বটম সিলভার ব্রেজিং প্রযুক্তি কেন গুরুত্বপূর্ণ?
রোটারি ফাইলগুলিতে সবচেয়ে সাধারণ ব্যর্থতা হল ওয়েল্ডিং পয়েন্টে "হেড-ব্রেকেজ"। BABOS এ, আমরা উন্নত ফ্ল্যাট-বটম সিলভার ব্রেজিং প্রযুক্তি ব্যবহার করে এই ঝুঁকি দূর করি।
প্রচলিত ওয়েল্ডিং পদ্ধতির বিপরীতে, আমাদের প্রক্রিয়ায় অন্তর্ভুক্ত রয়েছে:
সর্বাধিক পৃষ্ঠ যোগাযোগ: ফ্ল্যাট-বটম ডিজাইন কার্বাইড হেড এবং স্টিল শ্যাঙ্কের মধ্যে ১০০% যোগাযোগ নিশ্চিত করে, যা প্রচলিত সূক্ষ্ম বা অনিয়মিত জয়েন্টগুলির চেয়ে উল্লেখযোগ্যভাবে শক্তিশালী একটি বন্ধন তৈরি করে।
প্রিমিয়াম সিলভার সোল্ডার: আমরা উচ্চ-গ্রেডের সিলভার ব্রেজিং ফিলার ব্যবহার করি, যা উন্নত তাপ পরিবাহিতা এবং শক প্রতিরোধ ক্ষমতা প্রদান করে, ভারী-শুল্ক গ্রাইন্ডিংয়ের সময় তাপ প্রসারণের কারণে টুলটি আলগা হওয়া প্রতিরোধ করে।
শূন্য-ভাঙ্গন গ্যারান্টি: এই নির্ভুল ওয়েল্ডিং কৌশল নিশ্চিত করে যে আমাদের সরঞ্জামগুলি উচ্চ RPM এবং চরম পার্শ্বীয় চাপ সহ্য করতে পারে, শিল্প পরিবেশকদের এবং শেষ ব্যবহারকারীদের একটি নির্ভরযোগ্য, "শূন্য-ঝুঁকি" কর্মক্ষমতা প্রদান করে।
কার্বাইড উপাদান গবেষণা এবং উন্নয়নে দশ বছরেরও বেশি অভিজ্ঞতার সাথে একটি কোম্পানি হিসাবে, চেংদু BABOS কাটিং টুলস কার্বাইড উপাদানের কর্মক্ষমতা সম্পর্কে গভীর ধারণা রাখে। রোটারি বাররের ওয়েল্ডিং প্রক্রিয়ার সময়, আমরা সম্পূর্ণ স্বয়ংক্রিয় ফ্ল্যাট-বটম সিলভার ব্রেজিং প্রযুক্তি ব্যবহার করি, যা অ্যালয়ের কর্মক্ষমতাকে ব্যাপকভাবে রক্ষা করে এবং স্টিলের হ্যান্ডেল এবং কার্বাইড টিপের মধ্যে চমৎকার সমাক্ষতা নিশ্চিত করে।
লিখেছেন: ভিলা ওয়াং
লিঙ্কডইন: https://www.linkedin.com/in/villa-wang-938973339
ভার্জিন বনাম পুনর্ব্যবহৃতঃ আপনার কার্বাইড বার্সের আয়ু এত কম কেন?
শিল্প ধাতু কাজ বিশ্বের মধ্যে, কার্বাইড Burrs দাম সরবরাহকারীদের মধ্যে উল্লেখযোগ্যভাবে পরিবর্তিত হতে পারে। অনেক procurement পরিচালক প্রাথমিকভাবে কম দাম দ্বারা আকৃষ্ট হয়,শুধুমাত্র উৎপাদনকালে আবিষ্কার করার জন্য যে সরঞ্জামগুলি অকালে পরাজিত হয়, সহজেই ভেঙে যায়, অথবা একটি খারাপ পৃষ্ঠ শেষ ছেড়ে।
এই পারফরম্যান্স ফাঁকের মূল কারণ একটি গুরুত্বপূর্ণ কারণঃ কাঁচামালের গুণমান।
1১০০% ভার্জিন মাইক্রো-গ্রান টংস্টেন কার্বাইড কি?
ভার্জিন উপাদান বলতে টংস্টেন কার্বাইড পাউডারকে বোঝায় যা সরাসরি টংস্টেন খনি থেকে নিষ্কাশিত হয় যা আগে কখনও ব্যবহৃত বা প্রক্রিয়াজাত করা হয়নি।এর শস্যের কাঠামো অত্যন্ত সূক্ষ্ম, প্রায়শই মাইক্রন স্তরে, এবং একেবারে অভিন্ন।.
এর বিপরীতে, পুনর্ব্যবহৃত উপাদান (স্ক্র্যাপ কার্বাইড) পুরানো, ব্যবহৃত সরঞ্জামগুলি পিষিয়ে এবং তাদের পুনরায় চাপিয়ে তৈরি করা হয়। যদিও এটি এখনও প্রযুক্তিগতভাবে "কার্বাইড", এটি এখনও "কার্বাইড" হিসাবে পরিচিত।" এর শারীরিক বৈশিষ্ট্যগুলি মূলত ক্ষতিগ্রস্ত হয়েছে.
2গভীরতর তুলনাঃ ভার্জিন বনাম পুনর্ব্যবহৃত
2.১ কঠোরতা এবং পরিধান প্রতিরোধের
ভার্জিন উপাদানঃ উচ্চতর কঠোরতা এবং "লাল কঠোরতা" সরবরাহ করে (উচ্চ তাপমাত্রায় তীক্ষ্ণ প্রান্ত বজায় রাখার ক্ষমতা) । উচ্চ গতিতে (20,000 RPM 50,000 RPM),কাটার প্রান্ত দীর্ঘ সময়ের জন্য ধারালো থাকে.
পুনর্ব্যবহৃত উপাদানঃ বিভিন্ন স্ক্র্যাপ উত্স থেকে অশুদ্ধতা এবং মিশ্র গ্রেডের কারণে, কঠোরতা অসঙ্গতিপূর্ণ। স্টেইনলেস স্টিলের মতো শক্ত ধাতুগুলির যন্ত্রপাতি তৈরির সময়, স্টেইনলেস স্টিলের মতো শক্ত ধাতুগুলির জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য, স্টেইনলেস স্টিলের জন্য এবং স্টেইনলেস স্টিলের জন্য।কাটিয়া প্রান্ত প্রায় অবিলম্বে dull.
2.২ শক্ততা এবং আঘাতের শক্তি
এটা হচ্ছে "মস্তক ভাঙার" প্রতিরোধের চাবিকাঠি।
ভার্জিন উপাদানঃ অভিন্ন মাইক্রো-গ্রান স্ট্রাকচার চমৎকার ট্রান্সভার্সাল রিপার্টার শক্তি (টিআরএস) প্রদান করে।এটি কার্যকরভাবে উচ্চ-ফ্রিকোয়েন্সি কম্পন এবং প্রভাব শোষণ করে.
পুনর্ব্যবহৃত উপাদানঃ এতে মাইক্রোস্কোপিক ছিদ্র বা অভ্যন্তরীণ মাইক্রো-ফাটল রয়েছে। পাশের চাপের অধীনে, এই সরঞ্জামগুলি ওয়েডিং পয়েন্টে সম্পূর্ণরূপে চিপিং বা ছিঁড়ে যাওয়ার প্রবণতা রয়েছে।
2.৩ নির্ভুলতা ও সামঞ্জস্য
ভার্জিন উপাদানঃ সিএনসি গ্রিলিং প্রক্রিয়া চলাকালীন, স্থিতিশীল উপাদান উচ্চ-নির্ভুলতা ফ্লুট জ্যামিতির অনুমতি দেয়। এটি মসৃণ চিপ ইভাকুয়েশন এবং ওয়ার্কপিসের একটি উচ্চতর পৃষ্ঠের সমাপ্তি নিশ্চিত করে।
পুনর্ব্যবহৃত উপাদানঃ প্রায়শই উত্পাদনের সময় অনিয়মিত পোশাকের দিকে পরিচালিত করে, যার ফলে এক ব্যাচ থেকে অন্য ব্যাচে অসামঞ্জস্যপূর্ণ কর্মক্ষমতা হয়।
3কেন সস্তা কার্বাইড বার্স আসলে আপনাকে বেশি খরচ করে
পুনর্ব্যবহারযোগ্য কার্বাইড বার্সের প্রাথমিক ক্রয়ের উপর ২০% থেকে ৩০% সঞ্চয় করা একটি লেনদেনের মতো মনে হতে পারে, কিন্তু বিনিয়োগের রিটার্ন অন ইনভেস্টমেন্ট (আরওআই) বিশ্লেষণ অন্য গল্প বলেঃ
ঘন ঘন সরঞ্জাম পরিবর্তন করাঃ মূল উপাদান থেকে তৈরি সরঞ্জামগুলি সাধারণত পুনর্ব্যবহৃতগুলির তুলনায় 3 থেকে 5 গুণ বেশি স্থায়ী হয়।
বাড়তি ডাউনটাইম: যখনই কোনও সরঞ্জাম ব্যর্থ হয় বা ম্লান হয়, আপনার উৎপাদন লাইন বন্ধ হয়ে যায়, শ্রম ব্যয় উল্লেখযোগ্যভাবে বৃদ্ধি পায়।
কাজের টুকরো ক্ষতিঃ নিম্নমানের সরঞ্জামগুলি অত্যধিক তাপ উৎপন্ন করে, যা ব্যয়বহুল কাজের টুকরোগুলিকে বিকৃত বা ক্ষতিগ্রস্ত করতে পারে।
4উপসংহারঃ উচ্চমানের বার্গগুলি কীভাবে চিহ্নিত করা যায়
পেশাদার প্রস্তুতকারক হিসাবে, বাবস ১০০% ভার্জিন মাইক্রো-গ্রেন কাঁচামাল ব্যবহারে জোর দেয়। আমরা সোর্সিংয়ের সময় এই তিনটি পয়েন্ট পরীক্ষা করার পরামর্শ দিইঃ
"ওজন" পরীক্ষাঃ উচ্চতর ঘনত্ব এবং বিশুদ্ধতার কারণে, ভার্জিন কার্বাইড একই আকারের পুনর্ব্যবহৃত বিকল্পগুলির তুলনায় উল্লেখযোগ্যভাবে ভারী বলে মনে হয়।
কাটিং সাউন্ডঃ উচ্চমানের সরঞ্জামগুলি অপারেশনের সময় ন্যূনতম কম্পন সহ একটি স্পষ্ট, ধারাবাহিক শব্দ তৈরি করে।
সরবরাহকারীর সার্টিফিকেশনঃ আপনার প্রস্তুতকারকের কাছে কাঁচামালের সার্টিফিকেট সম্পর্কে সর্বদা জিজ্ঞাসা করুন।
বর্তমানে বাজারে দুটি প্রধান ওয়েল্ডিং পদ্ধতি রয়েছেঃ সমতল নীচের কোল-হোল তামা লেজিং এবংসিলভার ব্রেইজিং.আসুন সংক্ষেপে এই দুটি ওয়েল্ডিং পদ্ধতির সুবিধা এবং অসুবিধা বর্ণনা করি, যা গ্রাহকদের আরও ভাল পছন্দ করতে সহায়তা করতে পারে।
কোল হোল কপার ওয়েল্ডিং
• সুবিধাঃ কম খরচে,উল্লেখযোগ্যভাবে উচ্চতর শক্তি,উল্লেখযোগ্যভাবে উচ্চতর শক্তি।
• অসুবিধাঃ জটিল ঢালাই প্রক্রিয়া, উচ্চ ঢালাই তাপমাত্রা ((প্রায় 1100°C), সরঞ্জাম কাঠামোর উপর উল্লেখযোগ্য প্রভাব, পারফরম্যান্স অস্থিরতার সম্ভাবনা।উচ্চ তাপমাত্রা শক্ত খাদে ফাটল সৃষ্টি করতে পারে, ঘনীভূত সোল্ডারিং স্ট্রেস, এবং বৃহত্তর মানের ওঠানামা।
সমতল নীচের সিলভার ওয়েল্ডিং
•সুবিধাগুলিঃ সহজ ঢালাই কাঠামো, কম ঢালাই চাপ, কম প্রয়োজনীয় ঢালাই তাপমাত্রা ((প্রায় 800°C), উভয় খাদের পারফরম্যান্সের আরও ভাল সংরক্ষণউচ্চতর ওয়েল্ডিং শক্তি, আরো স্থিতিশীল মানের, ভাল স্থায়িত্ব। কোর নকশা কার্যকরভাবে ঢালাই চাপ হ্রাস এবং microcracks নির্মূল।
• অসুবিধাঃউচ্চ খরচ।
যদি উচ্চ কর্মক্ষমতা,উচ্চ গতির অপারেশন এবং কঠিন খাদ ঘূর্ণন ফাইলের দীর্ঘ সেবা জীবন প্রয়োজন হয়,সমতল নীচে সিলভার ওয়েল্ডিং প্রস্তাবিত হয়।যদিও এটি কিছুটা ব্যয়বহুল,এটি আরও ভাল স্থিতিশীলতা এবং নির্ভরযোগ্যতা প্রদান করে.যদি খরচ একটি উদ্বেগ এবং ব্যবহারের দৃশ্যকল্পের সরঞ্জাম কর্মক্ষমতা জন্য উচ্চ প্রয়োজনীয়তা নেই,tailhole তামা ঢালাই এছাড়াও একটি বিকল্প বিবেচনা করা হয়।
ভূমিকা
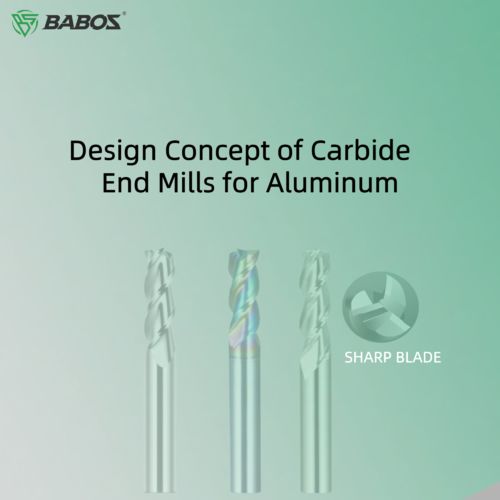
অ্যালুমিনিয়ামের জন্য কার্বাইড এন্ড মিল ডিজাইন করার সময়, উপাদান নির্বাচন, টুল জ্যামিতি, কোটিং প্রযুক্তি এবং মেশিনিং প্যারামিটারগুলি সম্পূর্ণরূপে বিবেচনা করা অপরিহার্য। এই বিষয়গুলি অ্যালুমিনিয়াম অ্যালয়গুলির দক্ষ এবং স্থিতিশীল মেশিনিং নিশ্চিত করে এবং একই সাথে টুলের জীবনকাল বাড়ায়।
১. উপাদান নির্বাচন
১.১কার্বাইড সাবস্ট্রেট:অ্যালুমিনিয়াম অ্যালয়গুলির সাথে কম রাসায়নিক সম্পর্ক থাকার কারণে YG-টাইপ কার্বাইড (যেমন, YG6, YG8) পছন্দ করা হয়, যা বিল্ট-আপ এজ (BUE) গঠন কমাতে সাহায্য করে।
১.২উচ্চ-সিলিকন অ্যালুমিনিয়াম অ্যালয় (8%–12% Si):সিলিকন-প্ররোচিত টুল ক্ষয় রোধ করতে ডায়মন্ড-কোটেড টুল বা আনকোটেড আলট্রাফাইন-গ্রেইন কার্বাইড সুপারিশ করা হয়।
১.৩উচ্চ-চকচকে মেশিনিং:মিরর-লাইক সারফেস ফিনিশ পাওয়ার জন্য, নির্ভুল প্রান্ত পলিশিং সহ উচ্চ-দৃঢ়তা সম্পন্ন টাংস্টেন কার্বাইড এন্ড মিল প্রস্তাবিত।
২. টুল জ্যামিতি ডিজাইন
২.১ফ্লুটের সংখ্যা:কাটিং দক্ষতা এবং চিপ অপসারণের ভারসাম্য বজায় রাখতে সাধারণত ৩-ফ্লুট ডিজাইন ব্যবহার করা হয়। এরোস্পেস অ্যালুমিনিয়াম অ্যালয়গুলির রুক্ষ মেশিনিংয়ের জন্য, ফিড রেট বাড়ানোর জন্য ৫-ফ্লুট এন্ড মিল (যেমন, Kennametal KOR5) নির্বাচন করা যেতে পারে।
২.২হেলিক্স অ্যাঙ্গেল:কাটিং মসৃণতা উন্নত করতে এবং কম্পন কমাতে 20°–45° এর একটি বড় হেলিক্স অ্যাঙ্গেল সুপারিশ করা হয়। অতিরিক্ত বড় অ্যাঙ্গেল (>35°) দাঁতের শক্তি দুর্বল করতে পারে, তাই ধারালোতা এবং দৃঢ়তার মধ্যে ভারসাম্য প্রয়োজন।
২.৩রেইক এবং রিলিফ অ্যাঙ্গেল:একটি বৃহত্তর রেইক অ্যাঙ্গেল (10°–20°) কাটিং প্রতিরোধ ক্ষমতা কমায় এবং অ্যালুমিনিয়াম আঠালোতা প্রতিরোধ করে। রিলিফ অ্যাঙ্গেল সাধারণত 10°–15° হয়, যা কাটিং অবস্থার উপর নির্ভর করে, পরিধান প্রতিরোধের এবং কাটিং পারফরম্যান্সের মধ্যে ভারসাম্য বজায় রাখতে সমন্বয়যোগ্য।
২.৪চিপ গুললেট ডিজাইন:প্রশস্ত, অবিচ্ছিন্ন স্পাইরাল ফ্লুটগুলি দ্রুত চিপ অপসারণ নিশ্চিত করে এবং আটকে যাওয়া কমিয়ে দেয়।
২.৫এজ প্রস্তুতি:কাটিং ফোর্স কমাতে এবং আঠালোতা প্রতিরোধ করতে কাটিং প্রান্তগুলি অবশ্যই ধারালো রাখতে হবে; উপযুক্ত চ্যাম্পারিং শক্তি বাড়ায় এবং প্রান্তের চিপিং প্রতিরোধ করে।
৩. প্রস্তাবিত কোটিং বিকল্প
৩.১আনকোটেড:অনেক ক্ষেত্রে, অ্যালুমিনিয়াম এন্ড মিলগুলি আনকোটেড থাকে। যদি কোটিংয়ে অ্যালুমিনিয়াম থাকে, তবে এটি ওয়ার্কপিসের সাথে প্রতিক্রিয়া করতে পারে, যার ফলে কোটিং ডিল্যামিনেশন বা আঠালোতা দেখা দেয়, যা অস্বাভাবিক টুল পরিধানের দিকে পরিচালিত করে। আনকোটেড এন্ড মিলগুলি সাশ্রয়ী, অত্যন্ত ধারালো এবং পুনরায় গ্রাইন্ড করা সহজ, যা স্বল্প-মেয়াদী উৎপাদন, প্রোটোটাইপিং বা মাঝারি সারফেস ফিনিশ প্রয়োজনীয়তা (Ra > 1.6 μm) সহ অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত করে তোলে।
৩.২ডায়মন্ড-লাইক কার্বন (DLC):DLC হল কার্বন-ভিত্তিক, যা রংধনুর মতো দেখতে, চমৎকার পরিধান প্রতিরোধ ক্ষমতা এবং অ্যান্টি-আঠালো বৈশিষ্ট্য প্রদান করে—অ্যালুমিনিয়াম মেশিনিংয়ের জন্য আদর্শ।
৩.৩TiAlN কোটিং:যদিও TiAlN চমৎকার জারণ এবং পরিধান প্রতিরোধ ক্ষমতা প্রদান করে (স্টিল, স্টেইনলেস, টাইটানিয়াম এবং নিকেল অ্যালয়ে TiN-এর চেয়ে ৩–৪ গুণ বেশি জীবনকাল), এটি সাধারণত অ্যালুমিনিয়ামের জন্য সুপারিশ করা হয় না কারণ কোটিং-এর অ্যালুমিনিয়াম ওয়ার্কপিসের সাথে প্রতিক্রিয়া করতে পারে।
৩.৪AlCrN কোটিং:রাসায়নিকভাবে স্থিতিশীল, নন-স্টিকিং এবং টাইটানিয়াম, তামা, অ্যালুমিনিয়াম এবং অন্যান্য নরম উপাদানের জন্য উপযুক্ত।
৩.৫TiAlCrN কোটিং:উচ্চ দৃঢ়তা, কঠোরতা এবং কম ঘর্ষণ সহ একটি গ্রেডিয়েন্ট-স্ট্রাকচার কোটিং। এটি কাটিং পারফরম্যান্সে TiN-এর চেয়ে ভালো এবং অ্যালুমিনিয়াম মিলিংয়ের জন্য উপযুক্ত।
সারাংশ:অ্যালুমিনিয়াম মেশিনিং করার সময় যে কোটিংগুলিতে অ্যালুমিনিয়াম রয়েছে (যেমন, TiAlN) তা এড়িয়ে চলুন, কারণ সেগুলি টুলের পরিধানকে ত্বরান্বিত করে।
৪. মূল বিবেচনা
৪.১চিপ অপসারণ:অ্যালুমিনিয়াম চিপগুলি আটকে থাকার প্রবণতা দেখায়; মসৃণ অপসারণের জন্য অপ্টিমাইজড ফ্লুট ডিজাইন (যেমন, ঢেউ খেলানো প্রান্ত, বড় রেইক অ্যাঙ্গেল) প্রয়োজন।
৪.২কুলিং পদ্ধতি:
৪.২.১ কাটিং তাপমাত্রা কমাতে এবং চিপগুলি ধুয়ে ফেলতে অভ্যন্তরীণ কুলিং (যেমন, Kennametal KOR5) পছন্দ করুন।
৪.২.২ ঘর্ষণ এবং তাপ কমাতে, টুল এবং ওয়ার্কপিস উভয়কে রক্ষা করতে কাটিং ফ্লুইড (ইমালসন বা তেল-ভিত্তিক কুল্যান্ট) ব্যবহার করুন।
৪.২.৩ কাটিং জোন কভার করার জন্য পর্যাপ্ত কুল্যান্ট প্রবাহ নিশ্চিত করুন।
৪.৩মেশিনিং প্যারামিটার:
৪.৩.১হাই-স্পিড কাটিং:1000–3000 m/min এর কাটিং গতি কাটিং ফোর্স এবং তাপ হ্রাস করার সময় দক্ষতা উন্নত করে।
৪.৩.২ফিড রেট:ফিড বৃদ্ধি (0.1–0.3 mm/tooth) উৎপাদনশীলতা বাড়ায়, তবে অতিরিক্ত শক্তি এড়াতে হবে।
৪.৩.৩কাটিং গভীরতা:সাধারণত 0.5–2 মিমি, প্রয়োজন অনুযায়ী সমন্বয় করা হয়।
৪.৩.৪অ্যান্টি-ভাইব্রেশন ডিজাইন:ভেরিয়েবল হেলিক্স, অসম ফ্লুট স্পেসিং, বা টেপারড কোর স্ট্রাকচার চ্যাটার দমন করতে পারে (যেমন, KOR5)।
উপসংহার
অ্যালুমিনিয়ামের জন্য কার্বাইড এন্ড মিলগুলির মূল ডিজাইন নীতিগুলি হল কম ঘর্ষণ, উচ্চ চিপ অপসারণ দক্ষতা এবং অ্যান্টি-আঠালো কর্মক্ষমতা। প্রস্তাবিত উপকরণগুলির মধ্যে রয়েছে YG-টাইপ কার্বাইড বা আনকোটেড আলট্রাফাইন-গ্রেইন কার্বাইড। জ্যামিতিগুলিকে ধারালোতা এবং দৃঢ়তার মধ্যে ভারসাম্য বজায় রাখতে হবে এবং কোটিংগুলিতে অ্যালুমিনিয়াম-যুক্ত যৌগগুলি এড়ানো উচিত। উচ্চ-চকচকে ফিনিশ বা উচ্চ-সিলিকন অ্যালুমিনিয়াম অ্যালয়গুলির জন্য, অপ্টিমাইজড প্রান্ত এবং ফ্লুট ডিজাইন অপরিহার্য। বাস্তবে, উপযুক্ত মেশিনিং প্যারামিটার (যেমন, হাই-স্পিড, ক্লাইম্ব মিলিং) কার্যকর কুলিং কৌশলগুলির (যেমন, অভ্যন্তরীণ কুল্যান্ট) সাথে একত্রিত করে কর্মক্ষমতা সর্বাধিক করা যেতে পারে।